Você já trabalhou ou pretende trabalhar com a estampagem progressiva? Esse é um processo industrial que molda chapas metálicas em formas complexas por meio de matrizes sequenciais em alta velocidade.
Em ciclos contínuos, a eficiência destes processos exige estabilidade mecânica. Molas de alto desempenho garantem a retenção da chapa, o alinhamento dos pilotos e a extração limpa das punções.
Continue a leitura e entenda como a escolha das soluções certas impacta a produtividade e a vida útil do seu estampo.
O que é a estampagem progressiva?
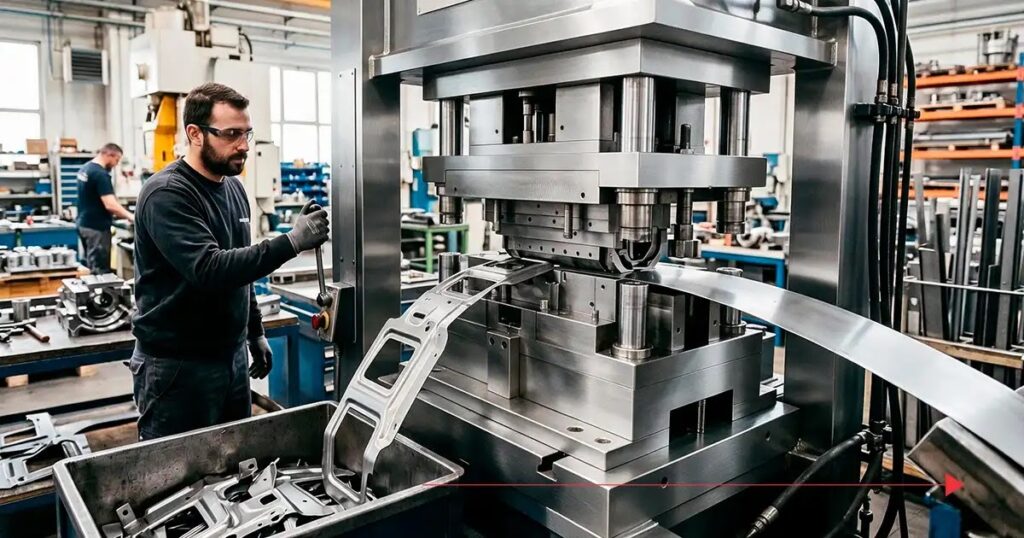
A estampagem progressiva é um processo de conformação de metais onde a tira ou bobina de chapa avança sequencialmente pelas estações de trabalho acopladas em uma única ferramenta (matriz progressiva).
A cada prensa, a peça passa por operações concomitantes (corte, dobra, repuxo e puncionamento) até a extração da peça final na última estação.
Por funcionar em ritmo contínuo e sincronizado, a estampagem progressiva traz importantes vantagens à linha de produção:
- Alta taxa de produtividade: fabricação contínua de peças complexas em uma única prensa, reduzindo o tempo de ciclo por componente;
- Menores custos operacionais e de manuseio: elimina a necessidade de movimentação manual ou robótica de peças entre diferentes prensas;
- Repetibilidade e precisão dimensional: o avanço guiado da tira por pinos piloto garante tolerâncias rígidas e padrão de qualidade constante, peça a peça;
- Aproveitamento eficiente de matéria-prima: otimização do layout da tira, minimizando o refugo;
- Otimização do espaço físico: substitui linhas inteiras de prensas individuais por um único ferramental.
Logo, para sustentar todo esse rendimento, o processo exige componentes robustos e capazes de suportar frequências elevadas sem perda de carga ou falha por fadiga.
Estampagem progressiva vs. estampagem tradicional
A escolha entre o ferramental progressivo e as matrizes tradicionais de operação única é um dos fatores que definem a arquitetura produtiva da indústria:
- Estampagem tradicional trabalha com etapas isoladas, onde cada prensa executa apenas uma operação (estampo de corte, dobra ou repuxo);
- Estampagem progressiva centraliza o fluxo produtivo em um único ferramental sequencial.
Essa diferença muda toda a dinâmica.
- No modelo tradicional, o ferramental depende de um maior espaço físico para acomodar componentes. Também sofre picos de carga isolados.
- No processo progressivo, o avanço rápido exige um sincronismo constante.
Confira na tabela as principais diferenças entre os dois sistemas:
| Parâmetro | Estampagem progressiva | Estampagem tradicional |
| Produtividade | Alta frequência. | Menor ritmo de ciclos. |
| Espaço necessário | Menor necessidade para a instalação de componentes. | Exige maior área para acomodar ferramenta/estágio individual. |
| Demanda sobre as molas | Alta exigência, depende de máximo sincronismo. | Exigência moderada. |
Leia também: Estamparia de metais: o que é e como funciona?
Como as molas sustentam a performance da matriz progressiva

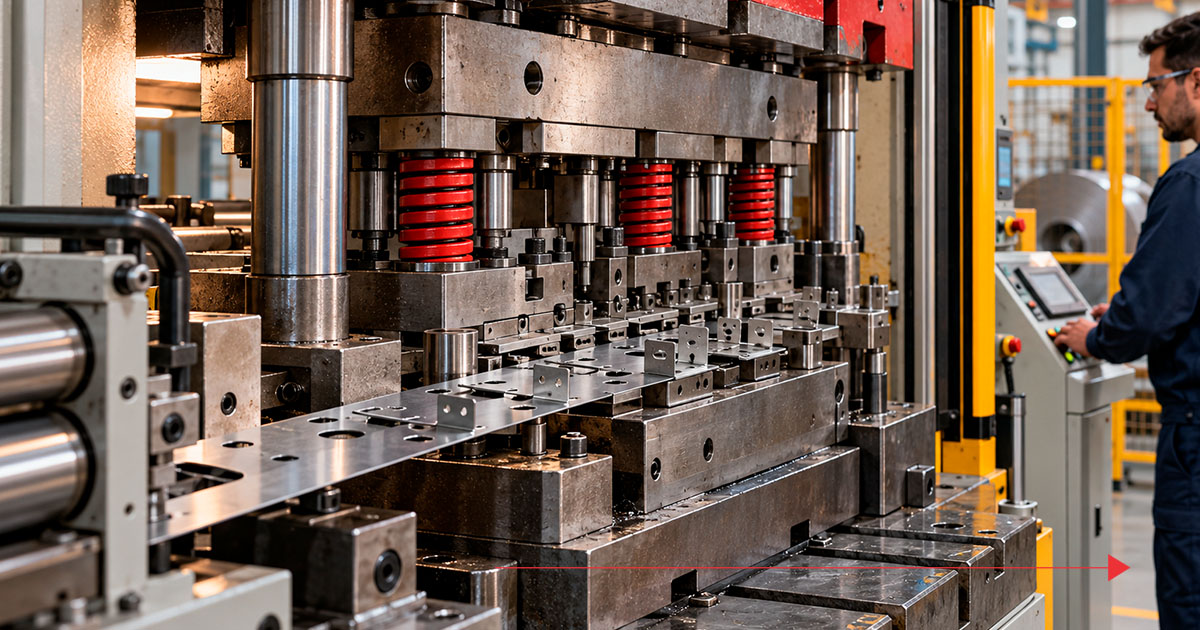
A estampagem progressiva só atinge a velocidade desejada porque cada estação trabalha em perfeita sincronia.
Como a tira de metal avança continuamente a cada nova prensa, cabe às molas controlarem a dinâmica de conformação, o alinhamento e a integridade da chapa.
Na prática, elas atuam de forma complementar em diferentes pontos da ferramenta.
Molas para matriz: resposta rápida e extração nas estações de corte e dobra
Em estações com alta frequência de golpes e espaço vertical restrito, as molas para matriz são acopladas aos extratores e punções.
Sua rápida velocidade de resposta garante que os punções de corte e pilotos retornem instantaneamente após a conformação.
Isso permite deslocar a peça imediatamente, liberando a tira para avançar até a próxima estação.
Leia também: Molas Tohatsu: a Nitrocut é a distribuidora oficial no Brasil
Molas a gás nitrogênio: sujeição e força de pisador no repuxo e conformação
Na estampagem progressiva, onde a matéria-prima passa por dobras profundas ou repuxo, o material não pode enrugar nem deslizar fora de tolerância.
Instaladas na placa prensa-chapa (pisador), as molas a gás entregam uma força elevada e constante desde o primeiro milímetro de contato.
Isso mantém a tira perfeitamente plana e comprimida enquanto as punções moldam o metal, permitindo aplicar altíssima tonelagem em áreas enxutas do bloco da matriz.
Ao combinar a velocidade de resposta das molas mecânicas no retorno rápido das molas a gás na retenção da chapa, garante-se o sincronismo exato para a tira avançar firme e sem variações do primeiro ao último estágio.
Leia também: Mola a gás ou mola helicoidal para matriz: quando utilizar cada uma?
Como a Nitrocut ajuda a otimizar a sua estamparia?
Projetar e operar estampos progressivos exige especificações exatas das molas.
A Nitrocut atua como a ponte entre os principais fabricantes mundiais destes componentes e a realidade da sua fábrica.
Você tem à disposição:
- Consultoria e suporte técnico especializado: orientação na especificação correta de cargas, cursos e fatores de deflexão para cada estágio da matriz progressiva;
- Portfólio completo e pronta-entrega: distribuição de molas para matriz e a gás nitrogênio de maior performance;
- Agilidade logística: comercialização e entrega em todo o território nacional, acompanhadas de suporte para sua produção.
Aumente o rendimento da sua matriz com a Nitrocut
Melhore a produtividade da estampagem progressiva da sua empresa com especificações assertivas e componentes confiáveis.
Fale com um especialista técnico da Nitrocut e solicite seu orçamento.